四轴运动控制器在平板切割机自动控制中的实现
引言
平板切割机广泛应用于广告制作、包装打样、服装裁剪、汽车内饰加工等领域。其核心功能是驱动切割刀具在平面内按照预设轨迹运动,同时控制刀具的升降与角度旋转,以实现对不同材料的精确切割。传统的平板切割机多采用专用数控系统或PLC配合运动控制模块,但随着切割工艺对精度、速度和柔性化要求的不断提高,基于四轴运动控制器的自动控制方案逐渐成为主流。本文将详细阐述如何利用四轴运动控制器实现平板切割机的自动控制,涵盖系统架构、运动控制原理、关键功能实现以及应用优势。
1. 平板切割机的运动轴需求分析
平板切割机通常需要控制以下四个运动轴:
- X轴:驱动切割头沿机床横向直线运动,通常由伺服电机或步进电机搭配同步带/齿条传动。
- Y轴:驱动切割头沿机床纵向直线运动,与X轴联动形成平面切割轨迹。
- Z轴:控制切割刀具的上下运动,实现刀具的抬升与下压,决定切割深度和是否切割。
- C轴(或θ轴):控制刀具的旋转角度,使刀口始终朝向运动方向,保证切割质量(特别针对振动刀、圆刀等有方向要求的刀具)。
四轴运动控制器需同时协调X、Y、Z、C四轴的运动,实现插补、同步和逻辑控制。
2. 四轴运动控制器的选型与系统架构
2.1 运动控制器选型要点
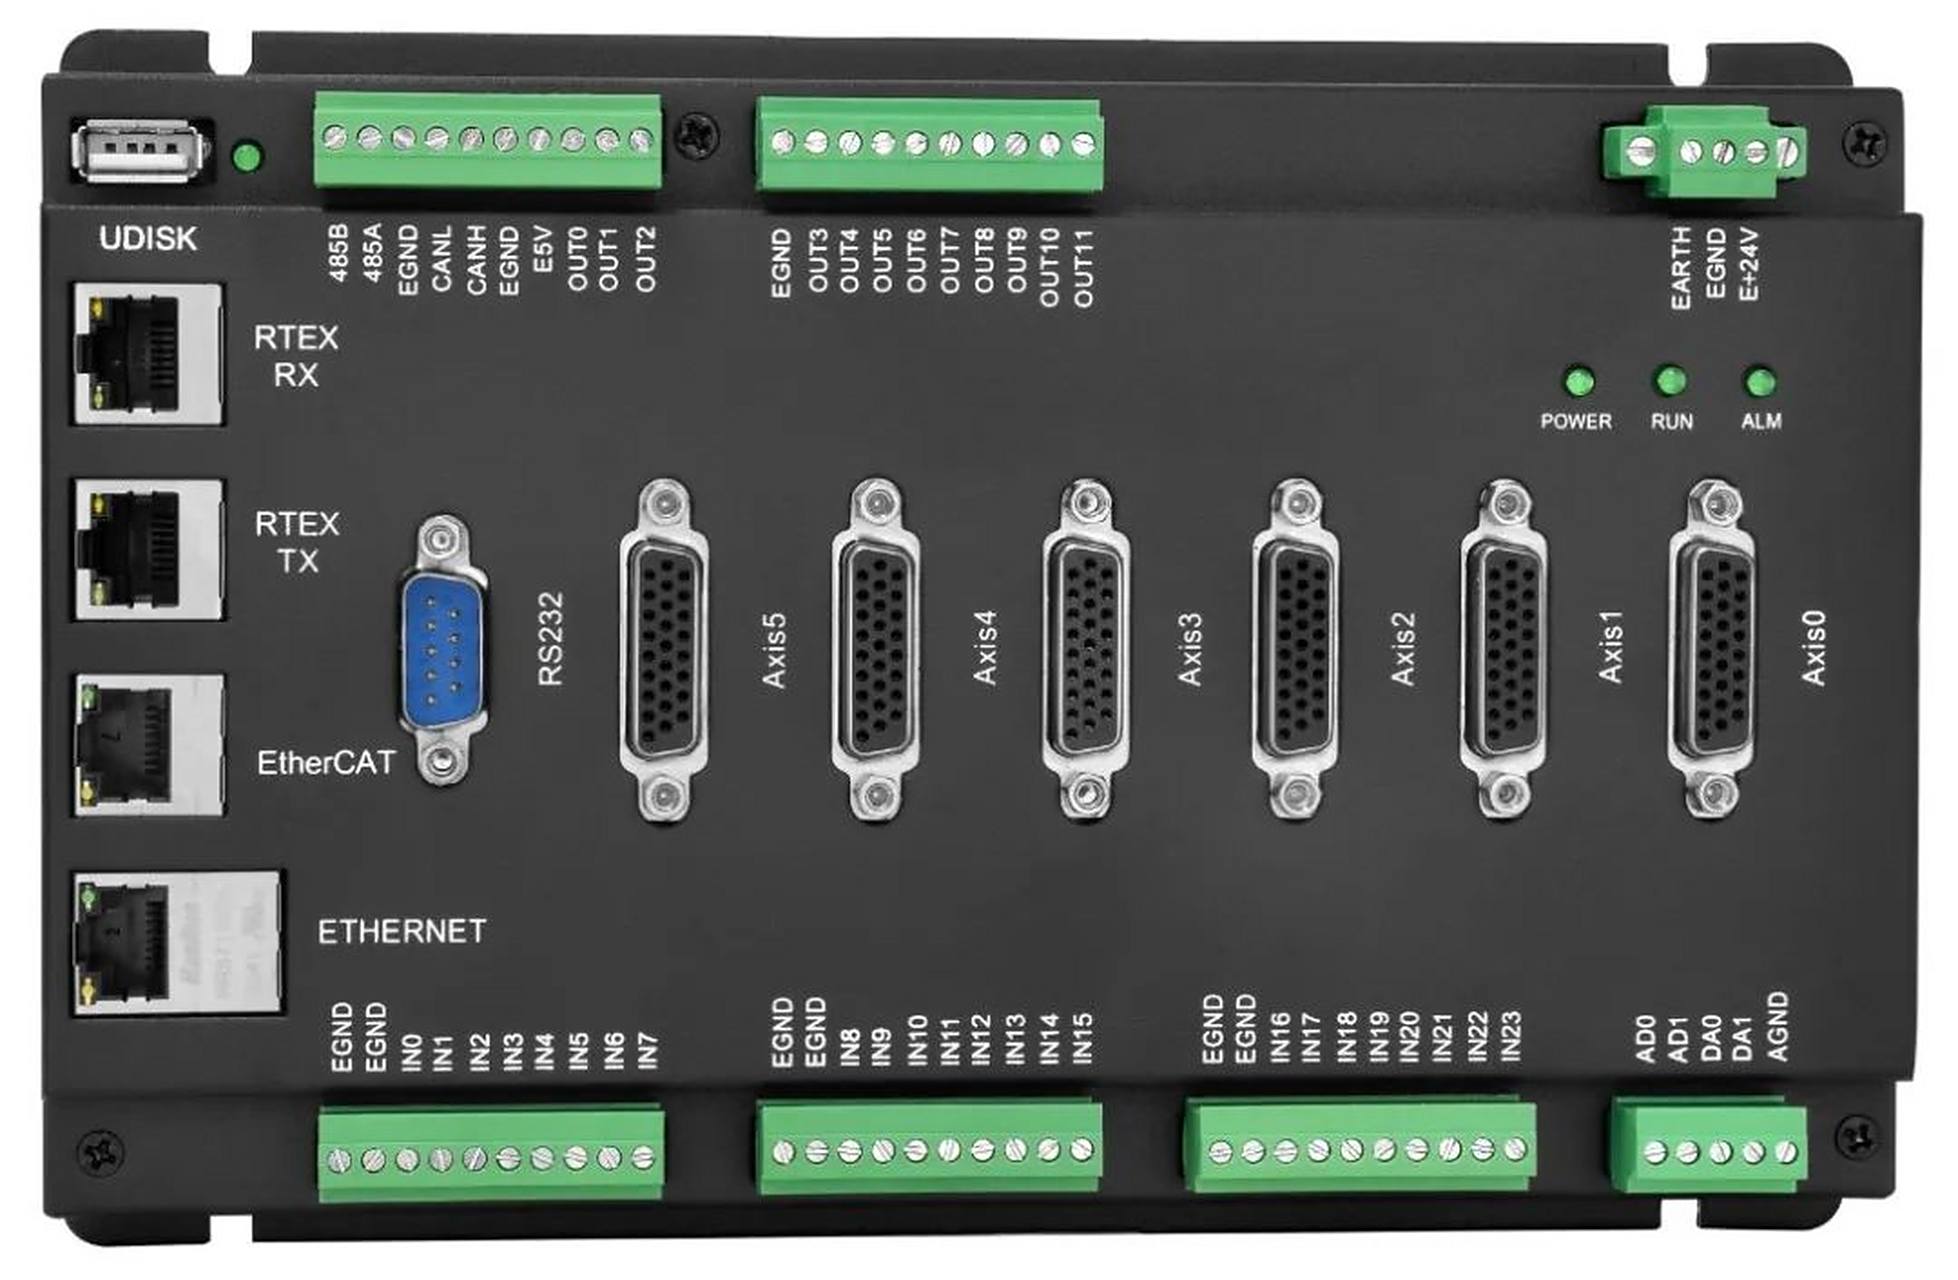
- 脉冲/模拟量输出:控制伺服或步进驱动器。
- 插补功能:至少支持两轴直线/圆弧插补,最好支持三轴螺旋插补。
- 电子齿轮/电子凸轮:用于C轴与XY轴的同步跟随。
- 高速IO:用于原点、限位、刀具气缸、真空吸附等信号。
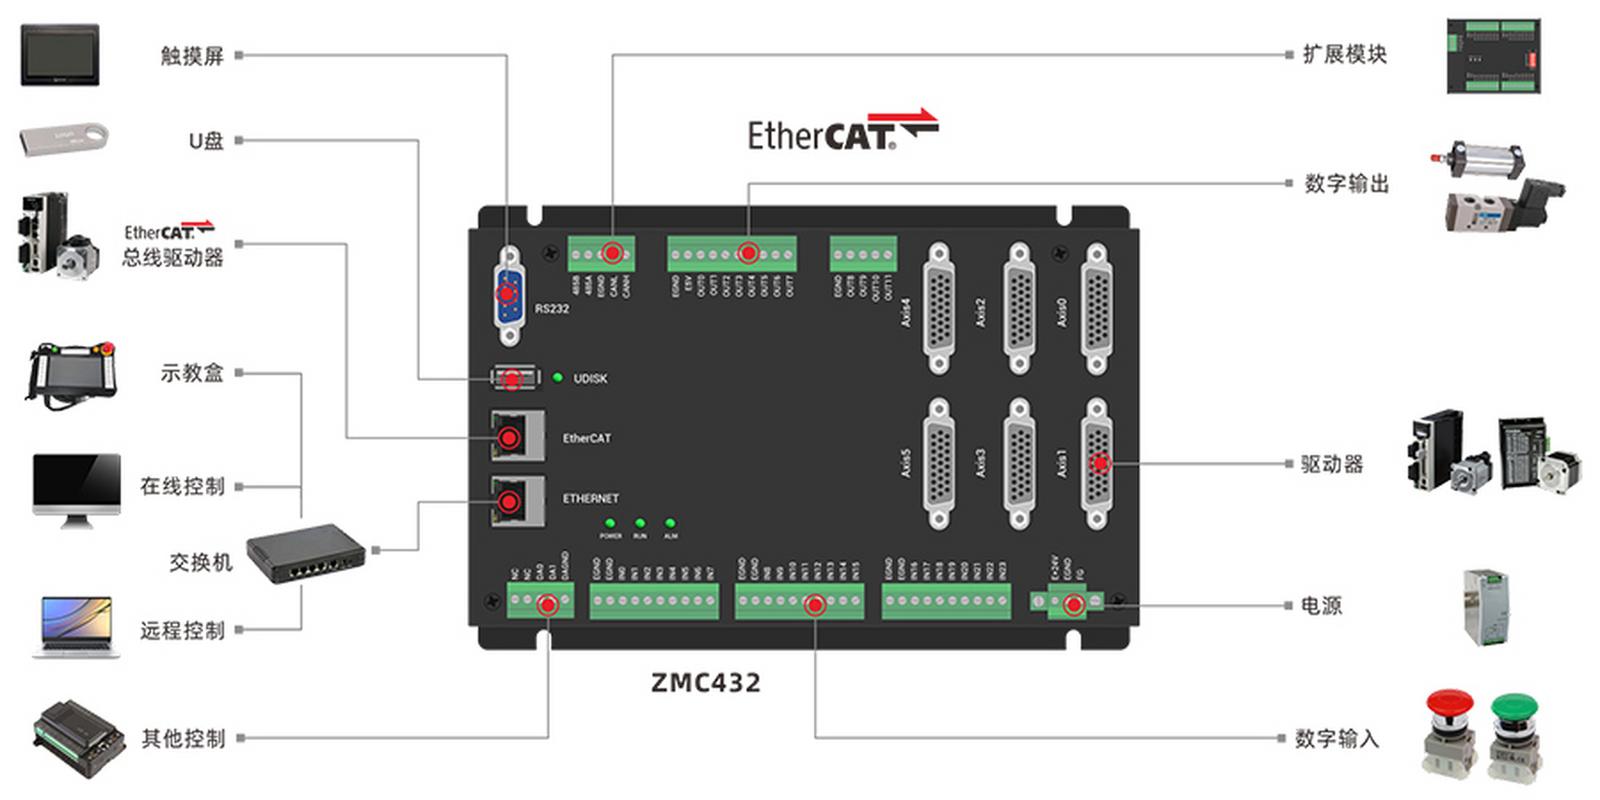
- 通信接口:EtherCAT、CANopen、Modbus等,便于与上位机或HMI通信。
- 编程方式:支持G代码、PLC梯形图或高级语言API。
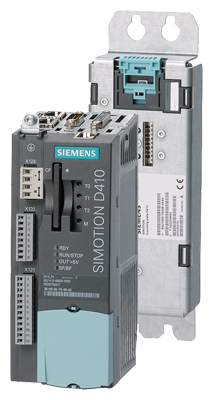
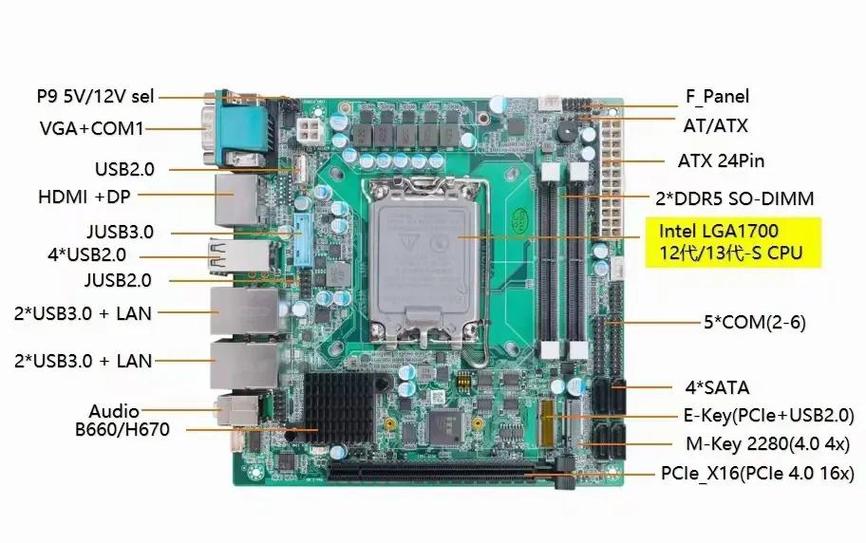
典型方案:采用固高、雷赛、乐创等品牌的四轴运动控制卡或独立控制器,配合PC或嵌入式主板。
2.2 系统架构
系统由上至下分为三层:
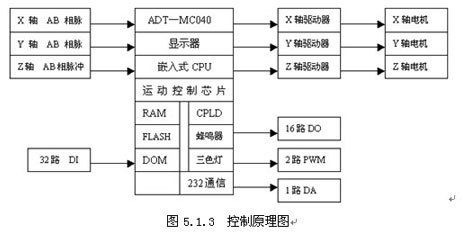
- 上位机(PC/工控机):运行切割软件(如CAD/CAM套料软件),解析图形文件,生成G代码或运动指令,通过通信接口下发至运动控制器。
- 运动控制器:接收指令,进行插补运算、速度规划、IO控制,输出脉冲/方向信号或总线指令给驱动器。
- 执行层:伺服/步进驱动器、电机、刀具、气缸、传感器等。
3. 运动控制关键功能实现
3.1 平面插补与速度规划
平板切割的核心是X、Y两轴的平面插补。运动控制器需实现:
- 直线插补:两点间直线运动。
- 圆弧插补:普通圆弧切割。
- 样条插补:对于复杂曲线,可用小线段拟合或样条插补。
速度规划采用梯形或S形加减速,保证启停平稳,避免切割边缘出现锯齿。
3.2 Z轴控制与切割深度
Z轴用于刀具升降,通常为点位控制:
- 抬刀高度:快速移动时抬起,避免划伤材料。
- 落刀深度:根据材料厚度和切割要求设定,可通过伺服力矩或气缸压力控制。
- 多段深度:对于厚材料,可分层切割,每层调整Z轴深度。
3.3 C轴同步与刀具方向控制
对于振动刀、圆刀等有方向性刀具,C轴需与XY运动同步,使刀口始终对准运动切线方向。实现方法:
- 电子齿轮:将XY的插补速度矢量映射为C轴角度。
- 实时计算:控制器每周期计算XY速度方向,解算出C轴目标角度,通过位置闭环控制。
- 夹角限制:设置C轴旋转范围,避免超过刀具允许的转向角度。
3.4 刀具补偿与过切处理
切割时需考虑刀具半径补偿,避免拐角处过切或欠切。运动控制器支持G41/G42左右刀补,并对拐角自动进行减速或圆弧过渡。
3.5 自动寻边与原点定位
平板切割机通常配有寻边传感器,运动控制器控制切割头自动寻找材料边缘,自动旋转坐标系,实现精准套切。流程:
- 移动到起始粗略位置。
- 控制Z轴下压,开启寻边传感器。
- 以低速向边缘移动,触发信号后记录坐标。
- 重复两次找到两个边缘点,计算坐标系偏转角和原点。
- 应用坐标系旋转与偏移,后续G代码自动补偿。
3.6 高速IO与真空吸附
切割小片材料时,需开启真空泵吸附材料。运动控制器在下压切割前输出IO打开真空阀,切割完成后关闭。
3.7 断点续切与状态监控
运动控制器实时上报坐标、速度、IO状态给上位机,支持暂停/恢复。断电后记忆当前行号,重新上电后可快速回到断点继续切割。
4. 软件实现要点
- G代码解释器:解析G01、G02、G03、M03、M05等指令,转换为控制器API调用。
- 多轴联动指令:调用控制器提供的直线/圆弧插补函数,参数包含各轴目标位置、速度、加速度。
- IO逻辑编程:通过控制器自带IO或扩展模块控制气缸、真空、报警灯等。
- 参数管理:脉冲当量、最大速度、加速度、刀补半径、Z轴深度等可配置。
- HMI界面:显示轨迹、当前坐标、速度、加工进度,支持手动JOG、原点回归、加工启停。
5. 应用案例与性能指标
以某广告切割机为例:
- 采用四轴运动控制卡(EtherCAT总线,周期1ms)。
- X、Y为伺服电机+齿条,Z为混合伺服,C为步进电机。
- 最大空移速度:80m/min,切割速度:30m/min。
- 重复定位精度:±0.05mm。
- 一刀连续切割圆弧、尖角、小线段,C轴跟随误差<0.5°。
- 自动寻边时间<15秒。
6.
四轴运动控制器为平板切割机提供了灵活、精确、高效的自动控制方案,不仅解决了X、Y、Z、C四轴的运动协调问题,还通过丰富的插补、同步、IO及补偿功能,满足了复杂图形切割和不同类型刀具的工艺需求。随着EtherCAT总线和实时操作系统的普及,基于四轴运动控制器的平板切割机将向更高速度、更高精度、更智能化的方向发展。
如若转载,请注明出处:http://www.apjhsk.com/product/32.html
更新时间:2026-10-22 17:16:40